Źródło prądu spawalniczego MIG-500IXR | Chłodzenie wodne/powietrzne | 20-500 A | z palnikiem z podajnikiem drutu
Warianty: MIG-500IXR - chłodzenie powietrzem
Spawalnicze źródło prądu MIG-500IXR
MIG-500IXR to wydajne źródło prądu spawalniczego do zastosowań przemysłowych. Pracuje przy zasilaniu trójfazowym 380 V ±10% (50/60 Hz), mocy przyłączeniowej 25 kVA i prądzie wejściowym 37 A. Zakres wyjściowy 20-500 A i 17-42 V pozwala realizować wymagające zadania spawalnicze, a cykl pracy 60% zapewnia stabilną pracę. Podawanie drutu typu push/pull obsługuje druty o średnicy 0,8-1,6 mm.
System wykorzystuje mechanizm podawania drutu push/push-pull, który zapewnia ciągłe i stabilne spawanie. Obsługuje charakterystyki pulsacyjne i stałonapięciowe dla stali węglowej, stali nierdzewnej i stopów miedzi. Chłodzenie powietrzem upraszcza instalację, ograniczając złożoność systemu i nakłady serwisowe. Przejrzyste ustawianie parametrów umożliwia szybką integrację z istniejącym środowiskiem spawalniczym.
Idealne do wymagającego spawania MIG, obróbki metali, konstrukcji stalowych i przemysłowych linii produkcyjnych.
Najważniejsze
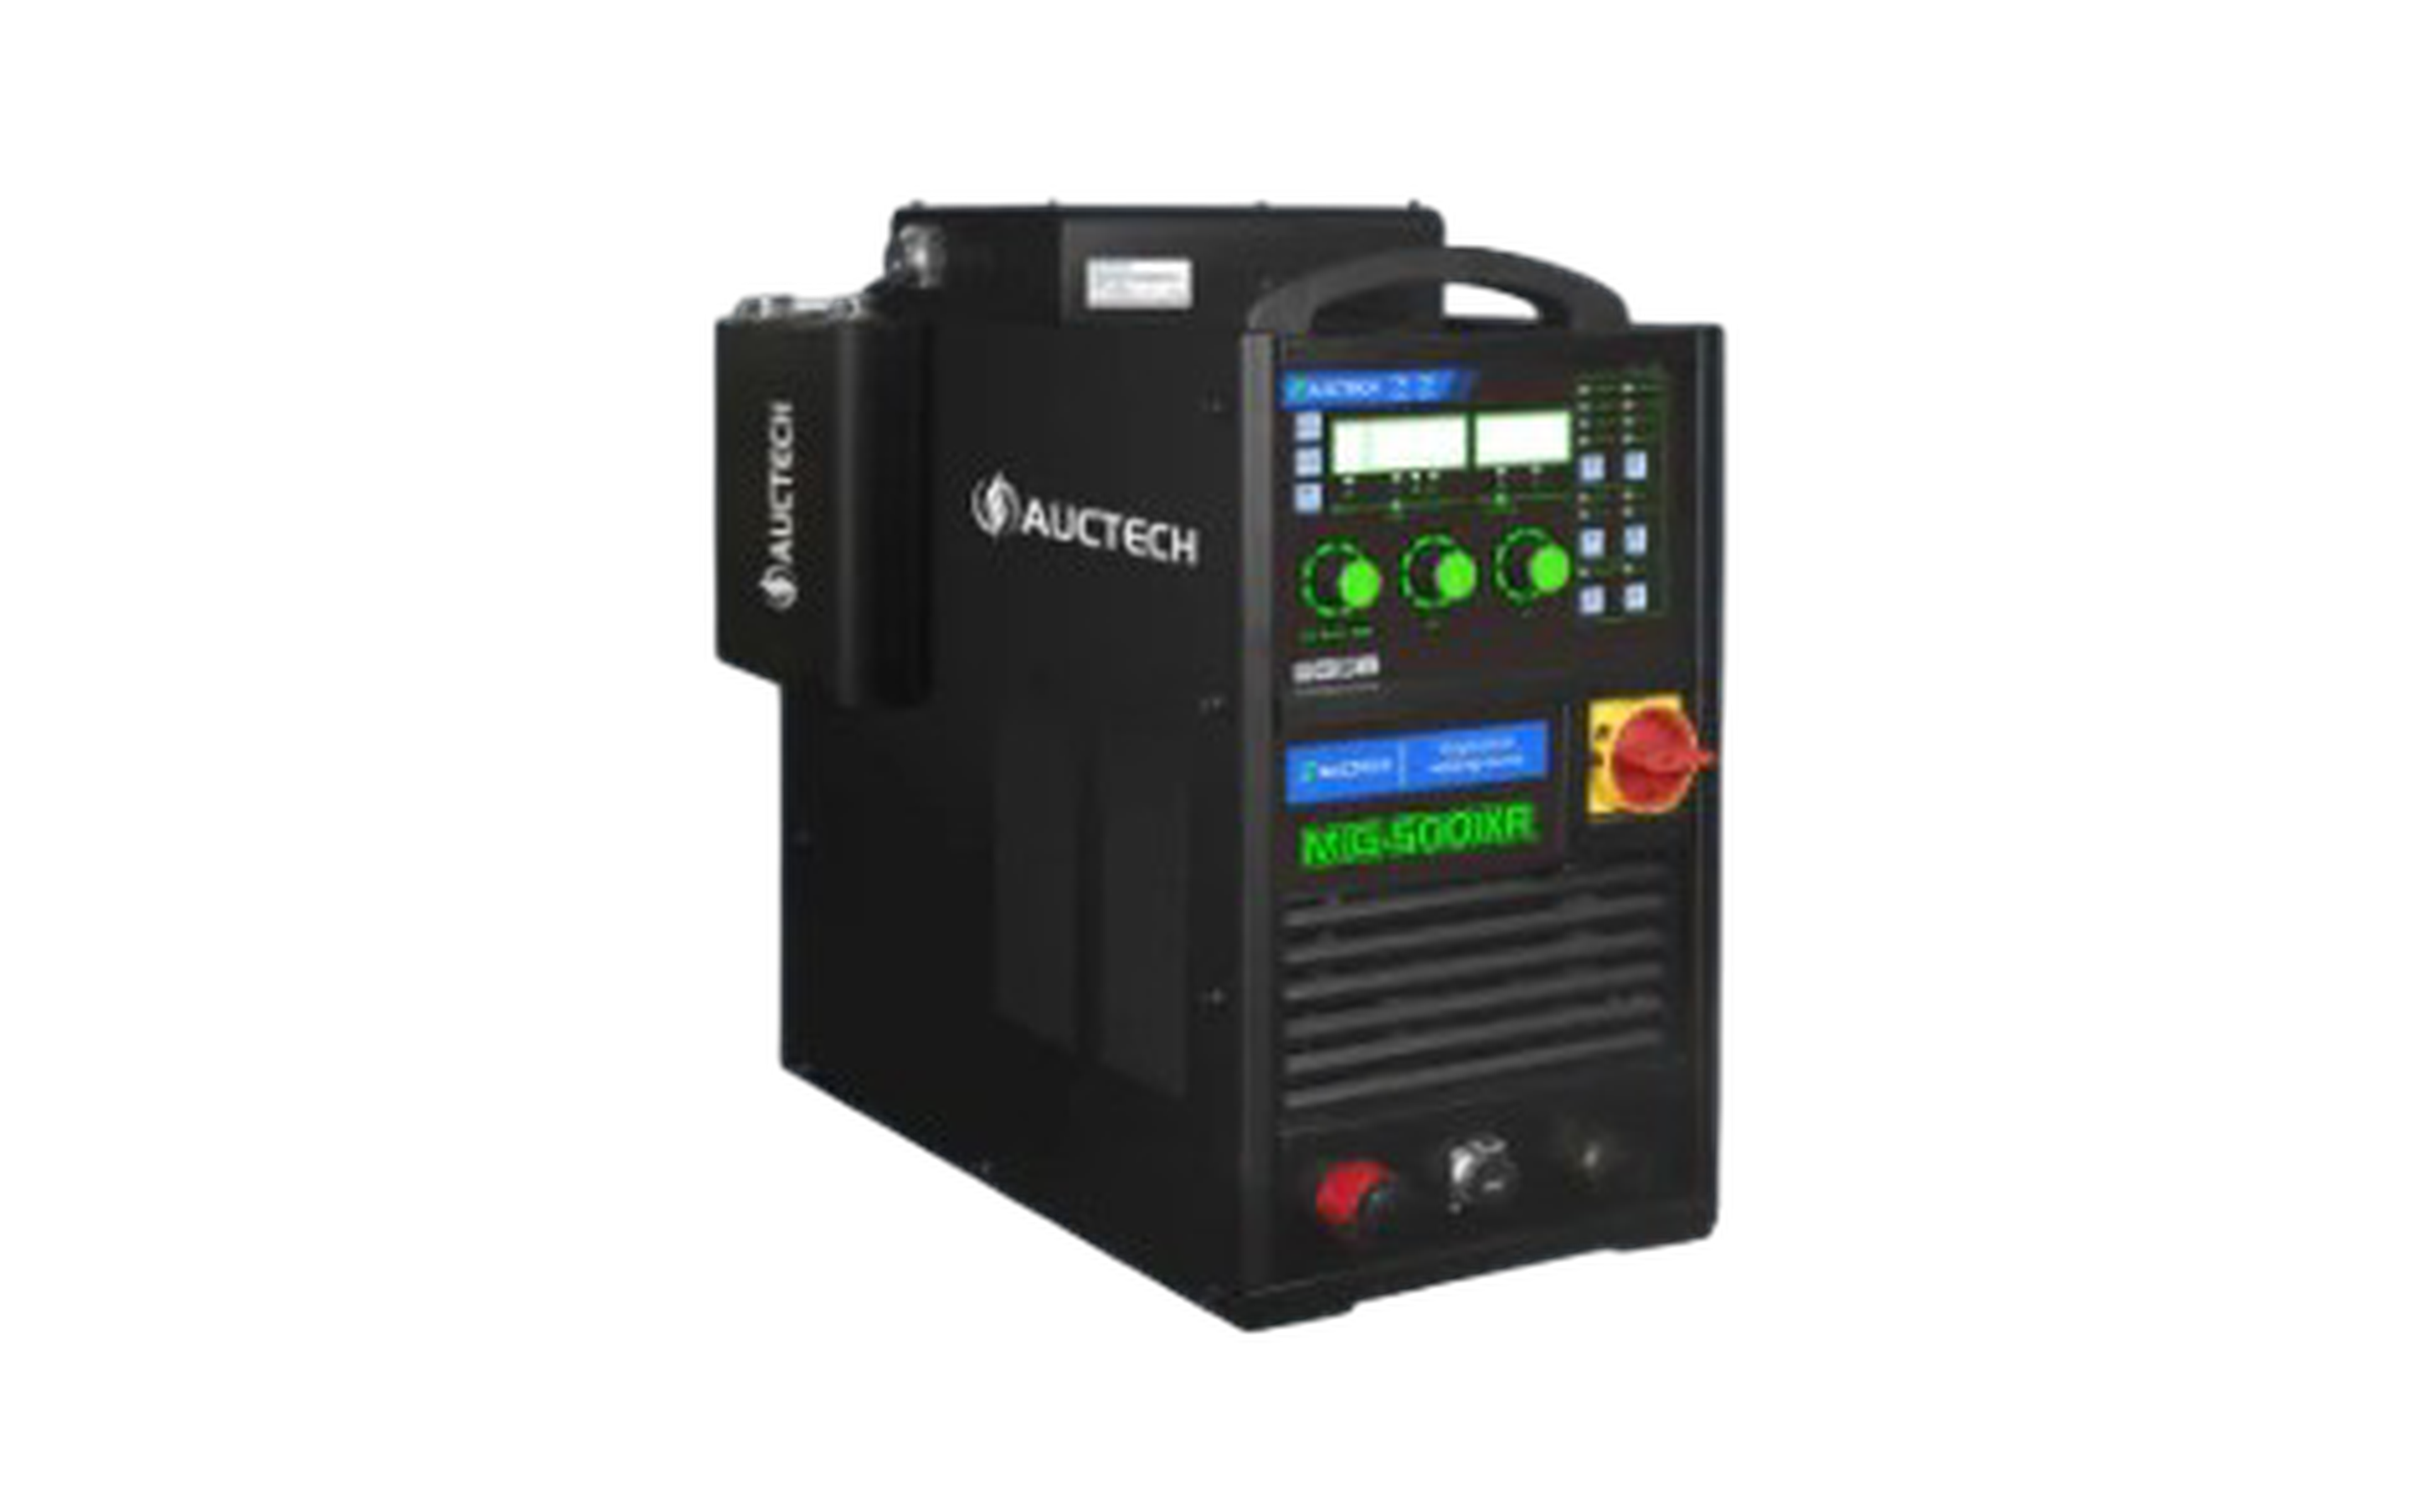
Spawalnicze źródło prądu AUCTECH MIG-500IXR
AUCTECH MIG-500IXR to przemysłowe źródło prądu spawalniczego stosowane w ekosystemie współpracujących robotów spawalniczych AUCTECH. Zostało zaprojektowane do zautomatyzowanych zastosowań spawalniczych wymagających wysokich prądów wyjściowych i zgodności z różnymi materiałami spawalniczymi. System pracuje z trójfazowym zasilaniem 380 V i zapewnia zakres znamionowego prądu wyjściowego od 30 A do 500 A. Dzięki obsłudze spawania pulsacyjnego i charakterystyk stałonapięciowych źródło można skonfigurować do różnorodnych przemysłowych zadań spawalniczych. Nadaje się do integracji ze współpracującymi i przemysłowymi systemami spawania robotycznego stosowanymi w środowiskach produkcyjnych i wytwórczych.
Oprogramowanie i sterowanie
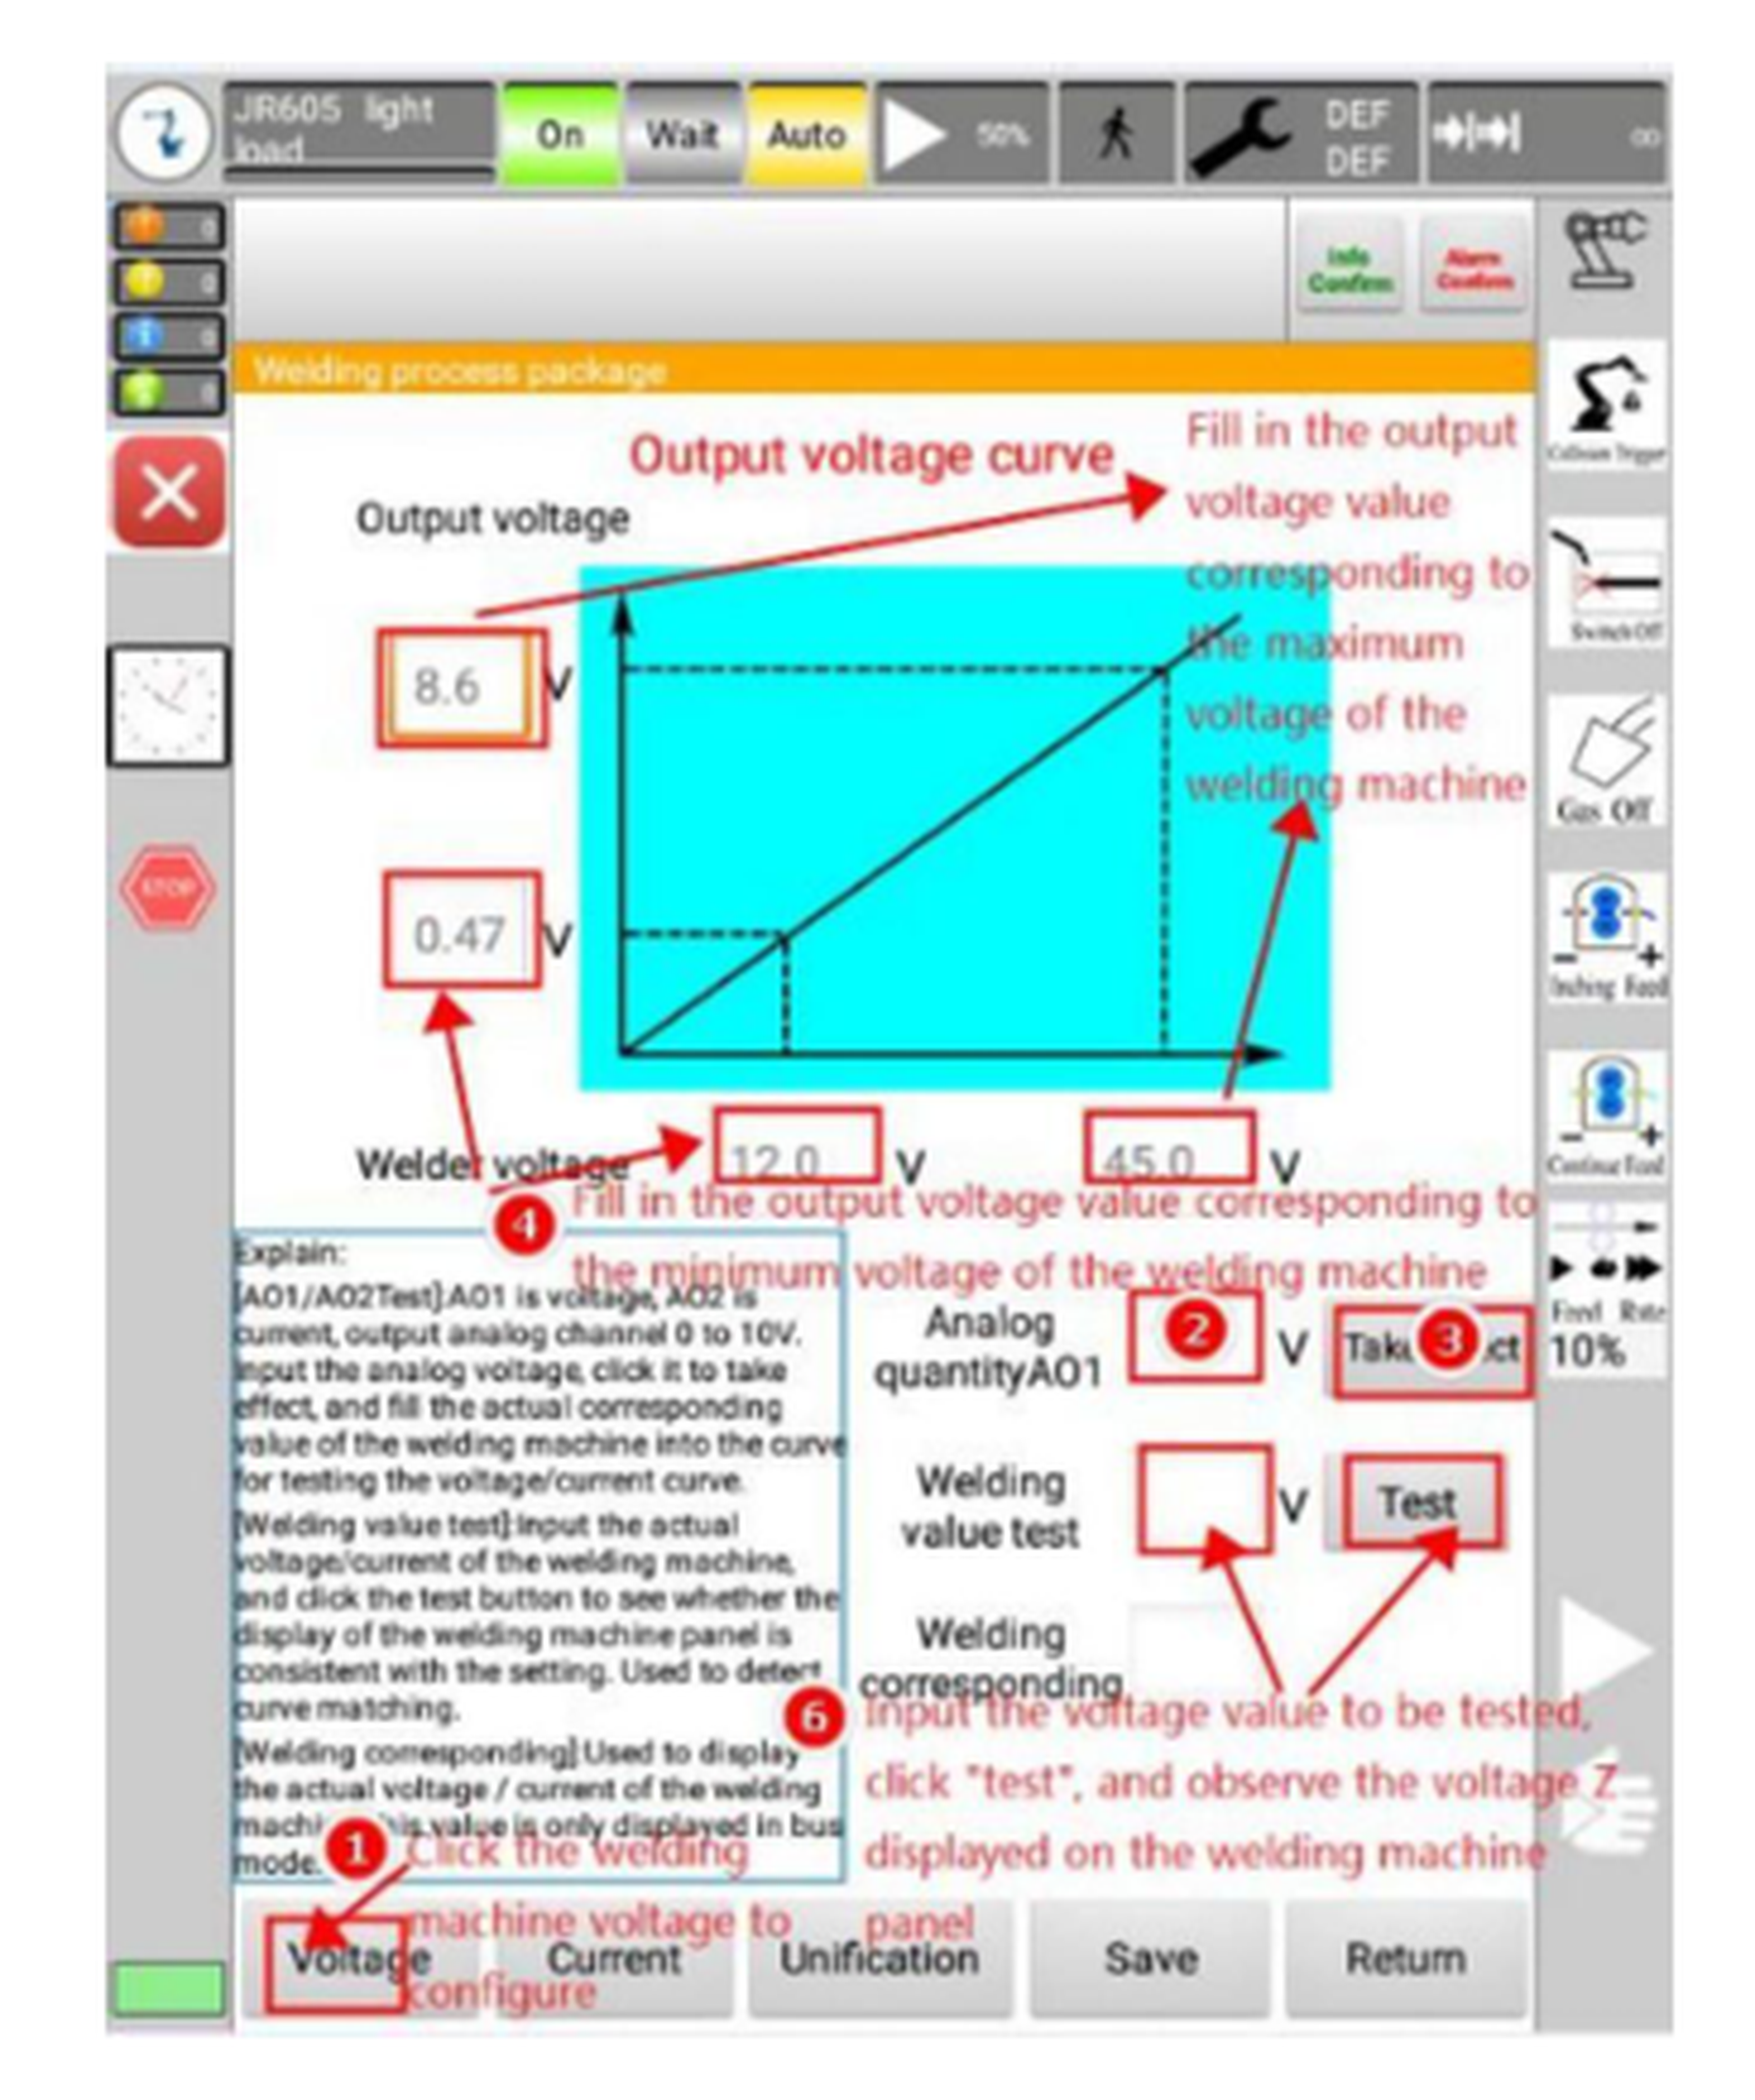
MIG-500IXR jest przeznaczone do pracy z systemem oprogramowania do procesów spawalniczych AUCTECH i umożliwia integrację z zautomatyzowanymi konfiguracjami spawalniczymi. Komunikacja między źródłem prądu spawalniczego a systemami sterowania robota jest możliwa przez interfejsy analogowe i EtherCAT. Źródło można łączyć z bibliotekami procesów spawalniczych i funkcjami zarządzania parametrami, które obsługują spawanie z oscylacją, spawanie wielowarstwowe i spawanie wielościegowe. Integracja ze środowiskami spawania robotycznego umożliwia centralną konfigurację parametrów spawania i procesów spawalniczych.
Opłacalne rozwiązania zbudowane z RBTX
Zarezerwuj bezpłatną rozmowę wideo z naszymi ekspertami